您可以直接添加客服微信进行咨询,我们的顾问会为您解答问题, 并提供相关咨询服务。
微信扫码添加客服
● 添加客服微信
- ✓ 一对一专业咨询
- ✓ 获取定制化解决方案
- ✓ 了解行业最新动态

一家工厂的产销协调会上,可以同时存在两种声音。
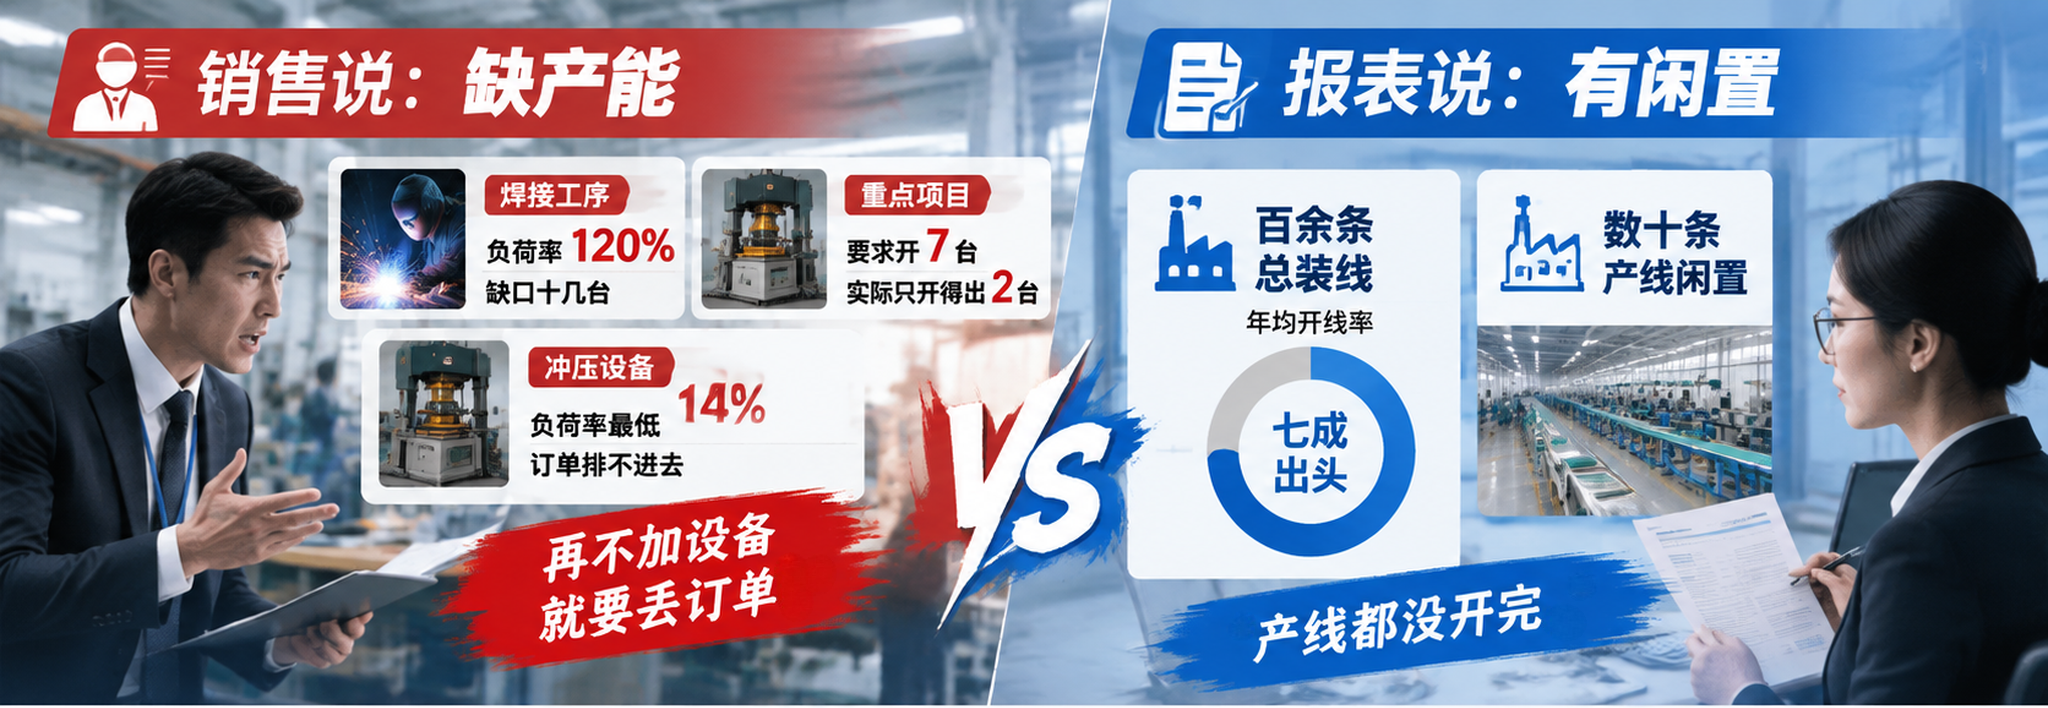
一种来自销售:缺产能,客户的单子排不进去,再不加设备就要丢订单。关键焊接工序的大吨位设备负荷率一度冲到120%,日缺口上万件,直接影响5款产品的交付;小吨位设备负荷率超过九成,测算下来缺口十几台——某个重点项目要求开7台设备、厂里实际只开得出2台,订单在排队;注塑工序同样告急,一天也缺上万件。
另一种来自报表:总装基地百余条产线,全年平均开线率七成出头,有数十条产线处于闲置状态,开线率最低的月份只有五成多。另有部分冲压设备,负荷表上最低只有14%。
这些数据来自一家典型的多工序离散制造企业——产品从原材料到成品,要经过冲压、注塑、焊接、总装等多道工序;型号多、批次杂,下游是几家头部电池大厂,生产节奏跟着客户订单走。
两种声音说的都是事实。这也是我们在这家企业从订单到交付的诊断中面对的第一个局面:
"缺产能"和"产能闲置",在同一家工厂、同一个月里同时成立。
企业的判断很明确:缺产能,需要扩产。但这个判断解释不了一个问题——
如果产能真的不够,为什么会有几十条产线开不起来?
先介绍两个看产能的基本口径。
开线率,指实际开工的产线占总可用产线的比例——在这家企业,统计对象是总装基地百余条可用产线;
设备综合效率(OEE),衡量设备真正用于生产合格品的时间占比。
这家企业日常被汇报、被讨论的,其实主要是第一个数的平均值:全年七成出头。也因此,当我们把平均值放下,产能拆到其他层面,看到的东西完全不一样。
·结构面:同一个月份,焊接工序负荷率超过九成,部分冲压设备最低只有14%。
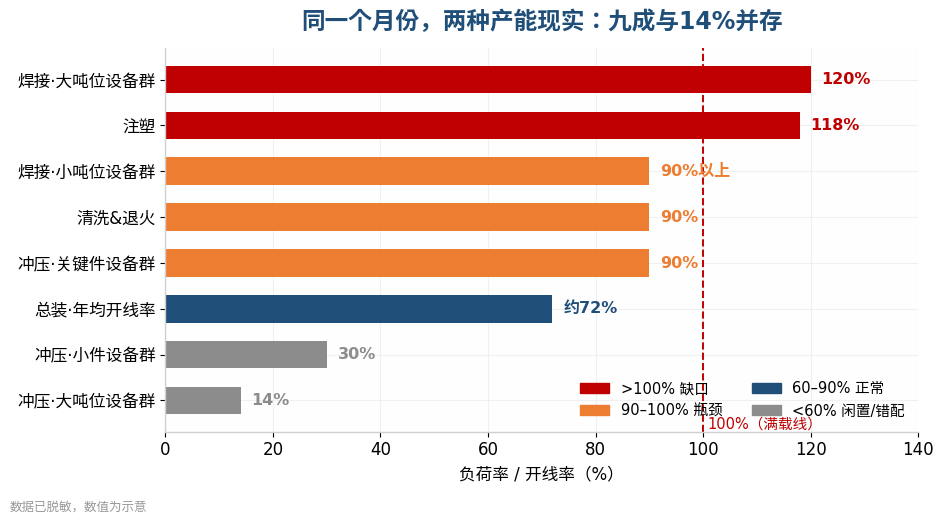
【工序负荷率对比图】
·时间面:全厂OEE约六成——但连这个数字本身都要打个问号:厂里各工序的OEE口径并不统一,有的用标准公式,有的用"实际/标准"的比值,而且主要靠手工统计。
口径之外,停机原因拆解显示,仅模具故障就占了异常停机的一半以上。这笔账并非无解:模具全生命周期管理、模具传感器预警、夜班配齐质量与工艺判定人员——这些措施可以让模具异常停机减少六成以上。
但更核心的问题是,这些动作此前从未进入"产能够不够"的讨论。
·形态面:前工序按计划推式生产,不看后工序的消耗信号,工序间在制品没有上限,账面产能有相当一部分以在制品的形态停在工序之间,既不在可用库存里,也没有形成产出。
平均开线率七成出头,单看并不差。但它把九成与14%的工序差距、约六成且口径混杂的OEE、大量停在工序之间的在制品,全部压平成了一个数。

【开线率月度波动图】
也就是说,平均数在这里非但不能更有效地描述产能,反而隐藏了产能的真实分布。
02 分析:产能从三道缝里漏走
顺着三条线索分别往下看:结构为什么错配、时间为什么对不齐、机制为什么堵——
产能就是在这三个环节里,一点一点漏走的。
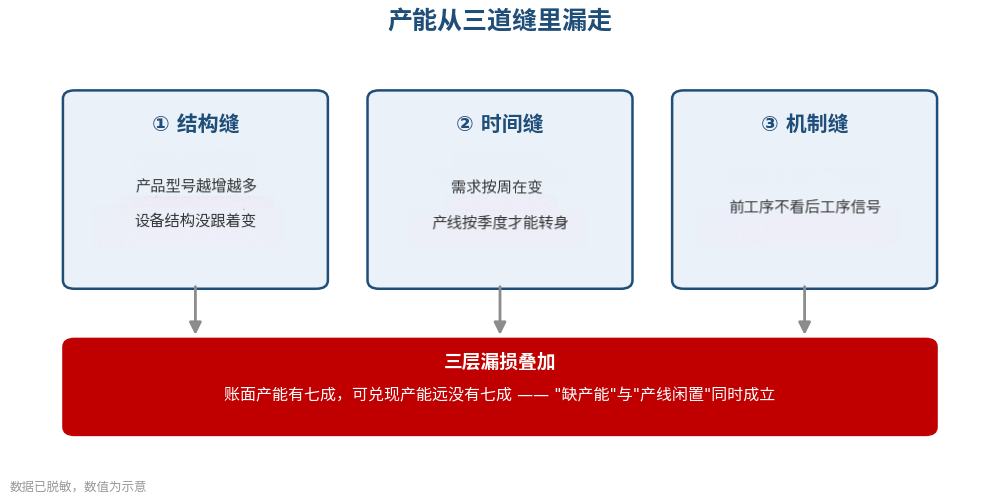
【产能三道漏损图】
先看结构。九成与14%并存的根子,在于产品型号增加的速度,远快于设备结构调整的速度。
这几年需求已经从少数大批量型号转向多型号、多批次,设备还是按过去的品种结构配置的。一台冲压设备上通常挂着三到五个产品型号,来回换模,产量和质量都难以稳定——型号越杂,换模越频繁,同一台设备的有效产出越低。
产品变了,设备结构没跟着变,产能就没有长在需求所在的地方。
再看时间。全厂OEE约六成,是时间流失的集中体现。
流失是怎么发生的?客户需求月间波动约三成,产线从一种产品切换到另一种产品,需要四十到八十天。这里说的不是换一次模具,而是产线级的切换改造——改造未完成,这条线就既不属于旧产品,也不属于新产品。需求按周在变,产线按季度才能转身。即便总量匹配,时间上也对不齐:需求高峰到来时,产线还在上一个产品的改造里。
还有机制。推式生产下,前工序按计划投料,不看后工序的消耗信号——上面看到的"产能停在工序之间",就是这么发生的:局部越忙,工序间堵得越厉害,有一部分产能不是消失了,而是被锁在了工序之间。
结构、时间、机制,三层漏损叠加在一起。而企业最初的判断只有六个字:缺产能,加设备。
顺着前面的分析,我们认为,这个项目的真正发现其实可以概括为一句话:
企业真正需要管理的,不只是"拥有多少产能",而是"有多少产能能够在需要的时候,变成实实在在的交付"
——放在供应链的语境里,其实就是“订单承诺之前,先问承诺的是哪部分产能”。
这个发现对"缺产能"三个字,意味着两件事。
第一,订单的交付被锁定在一条具体链条上:某几个产品型号、某一道瓶颈工序(负荷率最高、直接卡住交付的工序)、某几台特定设备、某一个客户的交期。全厂总产能再充裕,只要这条链条上有一个环节卡住,交付就出不去。开头提到的那组"要求开7台、只开得出2台"的设备,就是这个卡点的直接形态。
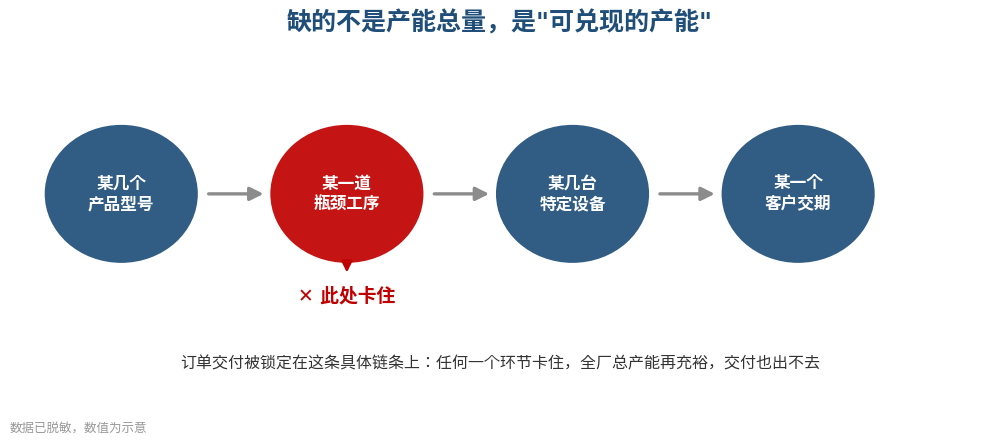
【可兑现产能链条图】
第二,这个判断在两个方向上都成立。约束工序九成负荷的时候,平均开线率再低,也不能据此叫停扩产——企业缺的是特定工序的产能,与总装平均开线率无关;反过来,平均开线率再好看,也不能据此放心扩产——链条上有卡点,加了设备也只是在账面上好看。
顺着"缺产能"的惯性,自然的动作是扩产、买设备。而沿着"哪里紧张补哪里"的习惯走的话,新设备大概率流向已经超负荷的工序,14%的设备群继续闲置。不改变结构就增加设备,账面产能变大了,能顶到订单上的产能并没有变多。
扩产解决的是"总量不足"。这个项目暴露出来的,是另一种问题——单纯依靠新增设备,解决不了需求波动下的产能漏损。
不止是这家企业的具体产品和设备,对任何多工序、多产品、需求有波动的制造企业,如果也在讨论"缺产能",值得先重新检查四件事。
第一,产能分析的单位对不对。
不要只报总装平均开线率,要拆到工序、设备、产品、订单。
九成与14%的差距,只有拆开之后才可见——它一直藏在平均开线率里,此前没有人看到。如果月度经营会上只有全厂开线率一页纸,这本身就是风险。
同样要警惕的是口径:如果连OEE各工序算法都不统一、靠手工统计,那么任何基于它的结论都要先复核度量本身。
第二,瓶颈工序映射到订单了吗。
哪一道工序约束了哪些产品、哪些客户、多少交付量,应该有明确的对应关系。
十几台缺口的意义不是设备数字本身,而是它直接卡住具体订单——负荷率120%的焊接工序背后是5款产品在等交付。说不出"瓶颈工序—产品—客户"映射的扩产方案,投入依据是不完整的。
第三,区分名义产能和可兑现产能。
设备存在,不代表订单可以使用——型号不匹配、工序不对,闲置设备顶不上瓶颈;设备空闲,也不代表它能补上缺口。
把"有多少设备"当成"有多少产能",是这两个概念混淆的根源。
第四,把产能调整的时间成本算进产能决策。
需求波动约三成、产线切换改造四十到八十天,这两个数字放在一起,决定了这家企业短期内真正可调用的产能,远小于账面产能。
这个投入值不值得做、做多少,应该在这两个数字的基础上讨论——也就是说,扩产可研里应该涉及负荷率和产线改造周期,而不是只有全厂平均数和总投资回收测算。
若您正在规划相关方向或有相关咨询需求,欢迎交流具体情境,我们愿意分享更多一线观察。
说明:本文基于真实咨询项目案例整理(已脱敏),所有对标数据均为项目母本研究引用。文中涉及的经营数据已按公开发布标准处理,企业名称、客户名称均已匿名化。
分享至:
亚太领先的制造业咨询机构
中国区:上海·苏州·西安·成都·广州
备案号:沪ICP备2024080766号
Stephen 13814830639 stephen.liu@korisda.com
亚太区:新加坡·马来西亚·泰国·印度·越南
北美区:美国加利福尼亚州
Jack 18516555195 chaojie.liu@korisda.com
您可以直接添加客服微信进行咨询,我们的顾问会为您解答问题, 并提供相关咨询服务。
微信扫码添加客服