您可以直接添加客服微信进行咨询,我们的顾问会为您解答问题, 并提供相关咨询服务。
微信扫码添加客服
● 添加客服微信
- ✓ 一对一专业咨询
- ✓ 获取定制化解决方案
- ✓ 了解行业最新动态

当一座动力电池精密结构件工厂把人从物流线上撤下来,真正难的从来不是买几台 AGV,而是让物料、载具、设备和数据在一条看不见的流里彼此"握手"。
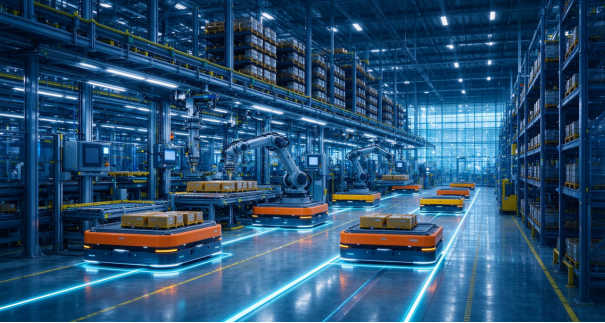
行业里谈黑灯工厂,十有八九会讲两个故事:买了多少台机器人、上了多少条产线。
但在我们做过的几十个制造项目里,真正决定一座工厂能不能"熄灯"的,从来不是那几台晃眼的机械臂,而是——物料怎么从仓库、拆包区、线边、设备、检验位、成品库之间,被无声地、准时地、不错料地搬运到位。
一句话:加工的自动化只是"点",物流的自动化才是"网"。点再亮,网不通,灯一关就得黑回来。
01 走进现场:三个绕不开的真问题
这次的客户,是国内动力电池精密结构件领域的头部企业。新工厂同时跑着注塑、摩擦焊、冲压、防爆阀、组装等多条工艺线。
从项目启动第一天开始,我们就在车间蹲了整整一周,记下三个最棘手的问题:
✓ 物料形态太碎:从3-5吨重的卷材,到一吨重的铜块托盘,再到30公斤的吸塑盘极柱,还有 10 公斤的焊接环料盒——同一种车根本搬不动。
✓ 节拍互相打架:冲压机床、注塑机、摩擦焊机、清洗线、检验线各自节奏不同,靠人工叫料,线边要么堆成山,要么断料等机。
✓ 设备接口没人管:AGV 厂家说"我只管把货拉到门口",设备厂家说"我们不接受外部对接"——中间那段"握手",恰恰是最容易掉链子的地方。
客户一开始的想法很直接:"那就多买几台 AGV 嘛。"
我们的回答是:先别急着下单,我们先把流程理顺、车型适配、接口对齐。
02 流程设计:把物料串成一条单向流
科瑞斯达做物流规划的第一步,不是选车,而是顺着工艺流走一遍:
物料从供应商进厂那一刻起,在哪拆包、在哪缓存、在哪上线、在哪加工、在哪清洗、在哪检验、在哪入库——每一个节点的输入输出、载具、节拍,全部画成一张图。
以注塑线为例,我们最后收敛出这样一条端到端的单向流:
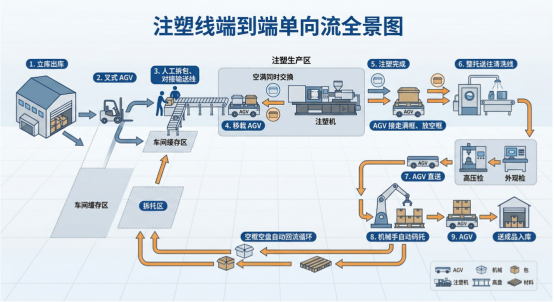
立库出库 → 叉式 AGV 运至车间缓存区→ 人工拆包、对接输送线→ 移栽 AGV 把料送到注塑机上料口(空满同时交换)→ 注塑完成,AGV 接走满框、放空框→ 整托送往清洗线→ 清洗后 AGV 直送高压检 + 外观检→ 机械手自动码托,AGV 送成品入库→ 空框空盘自动回流到拆托区,循环使用
这条流路上,没有一个交叉迂回,没有一个回头搬运。来料方向和成品方向物理分开,空载具和满料方向逻辑分开——这是后续所有自动化设备能够跑顺的前提。
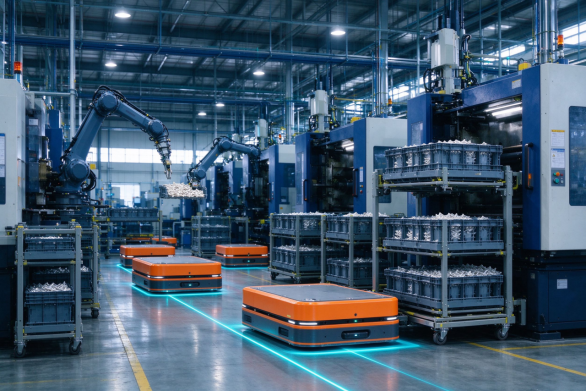
【示意图|多台AGV在注塑机之间有序穿梭】
03 车型不是买的,是"二次设计"出来的
市面上能买到的 AGV,基本都是"标准品"。但工厂现场的物料形态千奇百怪,真正的功夫在"二次开发"——根据物料和工位,把标准车改成能干活的车。
在这个项目里,我们和设备厂家一起,做了几处关键的车型改造:
① 插板式移栽 AGV:给注塑机"喂料架"
注塑机边空间窄、换料频繁。标准叉车 AGV 要正面进叉、退叉,一个来回几十秒,根本跟不上节拍。我们把车型改成了侧面插板式——AGV 开到料架旁,伸出滑板直接从侧面把料架顶起、搬走,一次动作内完成空满交换,不占用机台正面操作空间。
② 背料斗 AGV:给摩擦焊"倒铜块"
摩擦焊要吃的是铜块、铝棒这种散料,不能装在托盘上叉来叉去。我们在标准 AGV 背上加了一个可自动倾翻的料斗:AGV 把料从立库拉到产线边,料斗自动对接爬升上料机,把铜块倒进震动盘,全程不落地、不扬尘、不需要人工处理。
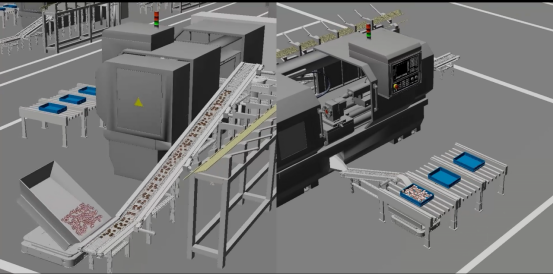
【示意图|背料斗 AGV 自动对接爬升上料机】
③ 复合机器人:给焊接环"送料盒"
焊接环料盒小、点位散、还要自动倒入震动盘。我们选用了"移动底盘 + 机械臂"的复合机器人:底盘负责从货架到产线的水平搬运,机械臂负责在工位上自动倒料、取空盒——一台车干完两件事,省掉了"人蹲在机台边换料盒"这个岗位。
这几种车型表面上都是"AGV",但每一种的上料方式、对接姿态、和工位的配合逻辑都不一样。
咨询的价值,就是在标准品和现场之间,补上那一段定制化的设计。
04 产线对接:最难的是车和设备"握手"
很多自动化项目死在哪?
不是 AGV 开不动,而是 AGV 开到了,设备不收货;设备要卸货,AGV 没来。
我们在这个项目里,把"对接"拆成了三个层次来啃:
✓ 机械对接:AGV 停车精度做到毫米级,输送线滚筒高度、托盘定位销、料斗对接口全部按统一尺寸设计,不靠人肉眼对齐。
✓ 信号握手:AGV 到位 → 发信号给设备 PLC → 设备确认 → 输送线启动 / 机械臂取料 → 完成后再放行 AGV。每一步都有握手信号,不靠"时间到了就走"。
✓ 节拍耦合:注塑机每出一模的时间、清洗线每托的处理时间、检验位每个批次的停留时间,都反向写进 AGV 调度逻辑里——车不是乱跑,是被产线节拍"叫"出来的。
举个细节的例子:注塑机边的空满交换,我们让 AGV 先放空框、再取满框,两个动作一次完成。这一个顺序的调整,让每台机台的辅助等待时间缩短了近一半。这种细节,不在现场蹲过几个班次,是想不出来的。
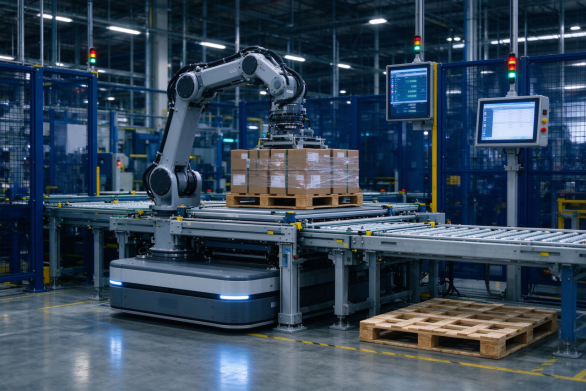
【示意图|AGV 与固定输送线自动对接】
05 最后一公里:从检验到立体库的无人闭环
很多工厂的自动化做到"机台上下料"就停了,后面的检验、码托、入库还得靠人。但真正的黑灯工厂,闭环必须拉到成品发货前。
在这个项目里,我们设计了这样一条无人化链路:
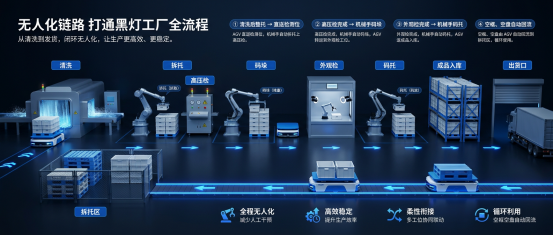
✓ 清洗后整托由 AGV 直送检测位,机械手自动拆托上高压检;
✓ 高压检完成,机械手自动码垛,AGV 转运到外观检工位;
✓ 外观检完成,机械手自动码托,AGV 送成品入库;
✓ 空框、空盘由 AGV 自动回流到拆托区,循环使用。
到这一步,从铜块、铝块进厂,到极柱成品打包入库,整条物流线上没有一个搬运工,只有 AGV、机械臂和输送线在对话。
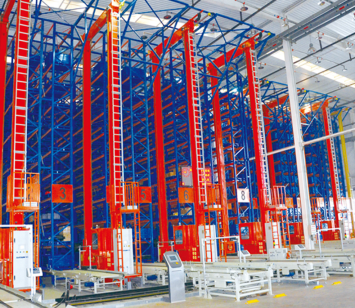
【示意图|高位立体库】
06 结语
黑灯工厂从来不是"买出来的",而是流程顺出来的、车型改出来的、接口磨出来的。
设备厂商给你的,是它目录里最标准的那台车;而咨询顾问要给你的,是这座工厂现场真正需要的那条流、那台车、那一对接口。
从载具标准化到单向流布局,从车型二次开发到产线信号握手,从节拍耦合到检验闭环——每一个细节背后,都是在车间现场蹲出来的理解。
灯熄了,数据还在跑;人走了,节拍没停。这,才是黑灯工厂该有的样子。
说明:本文基于真实咨询项目案例整理(已脱敏),文中涉及的数据已按公开发布标准处理,企业名称、客户名称均已匿名化。
关注【科瑞斯达】官方公众号,了解更多前沿资讯及落地经验
分享至:
亚太领先的制造业咨询机构
中国区:上海·苏州·西安·成都·广州
备案号:沪ICP备2024080766号
Stephen 13814830639 stephen.liu@korisda.com
亚太区:新加坡·马来西亚·泰国·印度·越南
北美区:美国加利福尼亚州
Jack 18516555195 chaojie.liu@korisda.com
您可以直接添加客服微信进行咨询,我们的顾问会为您解答问题, 并提供相关咨询服务。
微信扫码添加客服